新乡市精大机床制造有限公司为您免费提供单柱立式车床,数控立式车床,立式数控车床等相关信息发布和资讯展示,在线客服咨询!
咨询热线
13903808863
13903808863

长轴工件自重会带来形变,夹持点位设置不合适,会改变中心孔磨削成型状态。
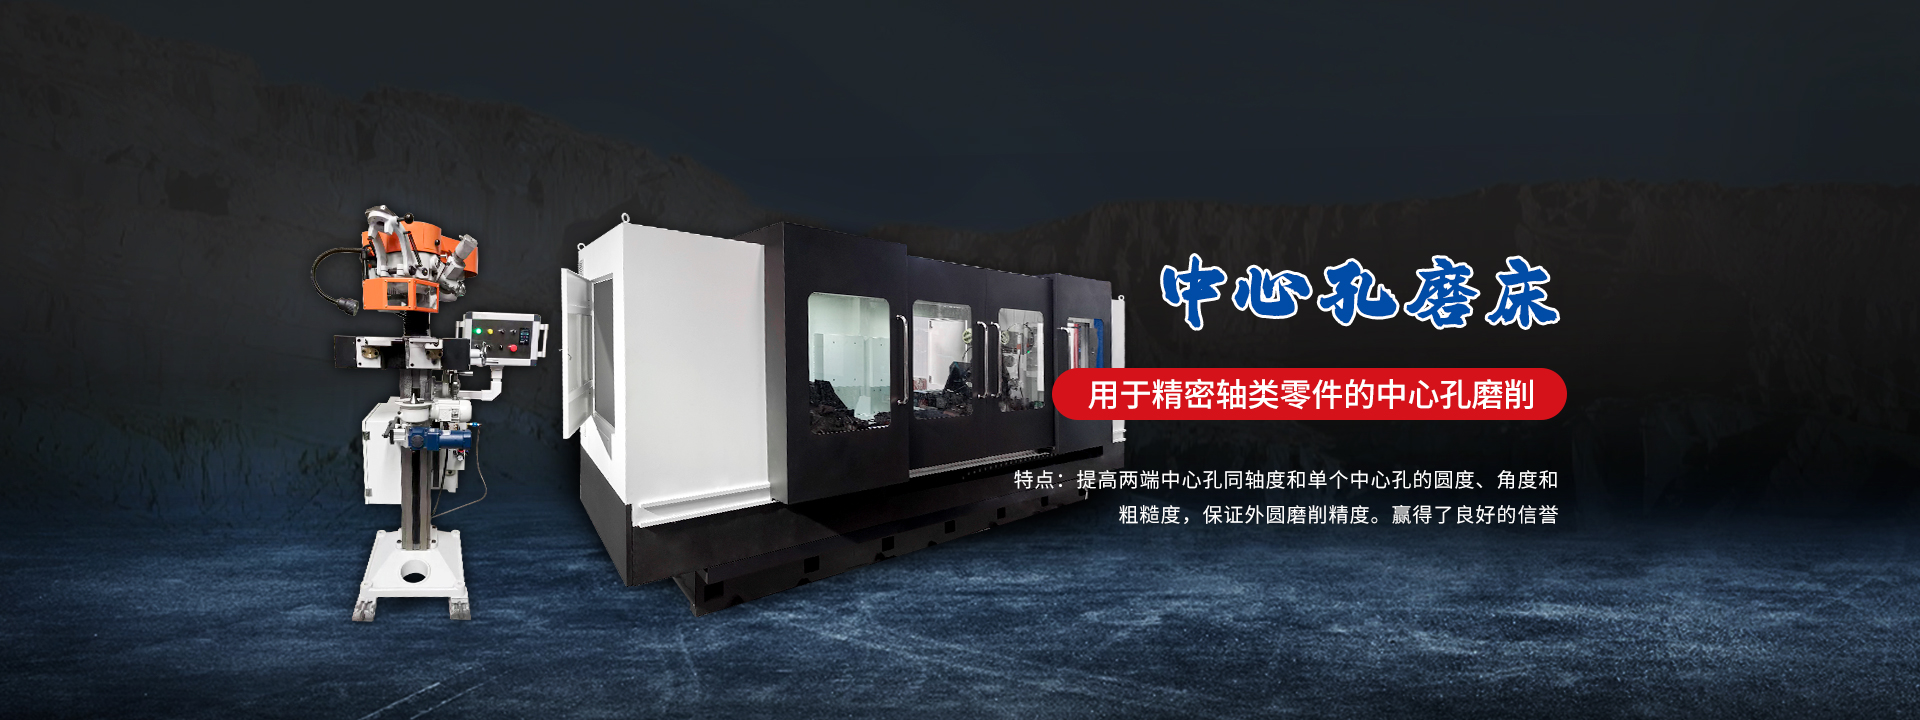
卧式广东中心孔磨床多用于各类长轴工件的中心孔加工,长件装夹和短轴件的操作方式存在区别。很多操作人员直接沿用短轴的夹持方案,长轴两端支撑点位不合理,工件出现微量弯曲,影响中心孔加工。
装夹前先测量工件总长,规划支撑托块的摆放位置。托块要放在工件刚性较强的位置,避开工件中间容易形变的区段。托块和工件接触位置,留意接触面状态,防止夹伤工件外圆表面。

两端顶针的顶紧力度需要把控。力度过大,长轴会产生挤压形变;力度不足,加工过程工件出现轻微窜动,中心孔的接触面就会不均匀。调试时反复微调顶紧力,观察工件转动状态。
工件装夹完成,手动盘动主轴,查看工件转动是否顺畅,确认工件不会和磨头发生剐蹭。确认无误之后,再启动磨削作业。
更换不同长度的长轴工件,都要重新调整支撑托块位置与顶紧力度。做好夹持点位调试,广东卧式中心孔磨床加工长轴工件时,中心孔成型状态更稳定。


 豫公网安备 41070202001732号
 13903808863

 点击咨询
